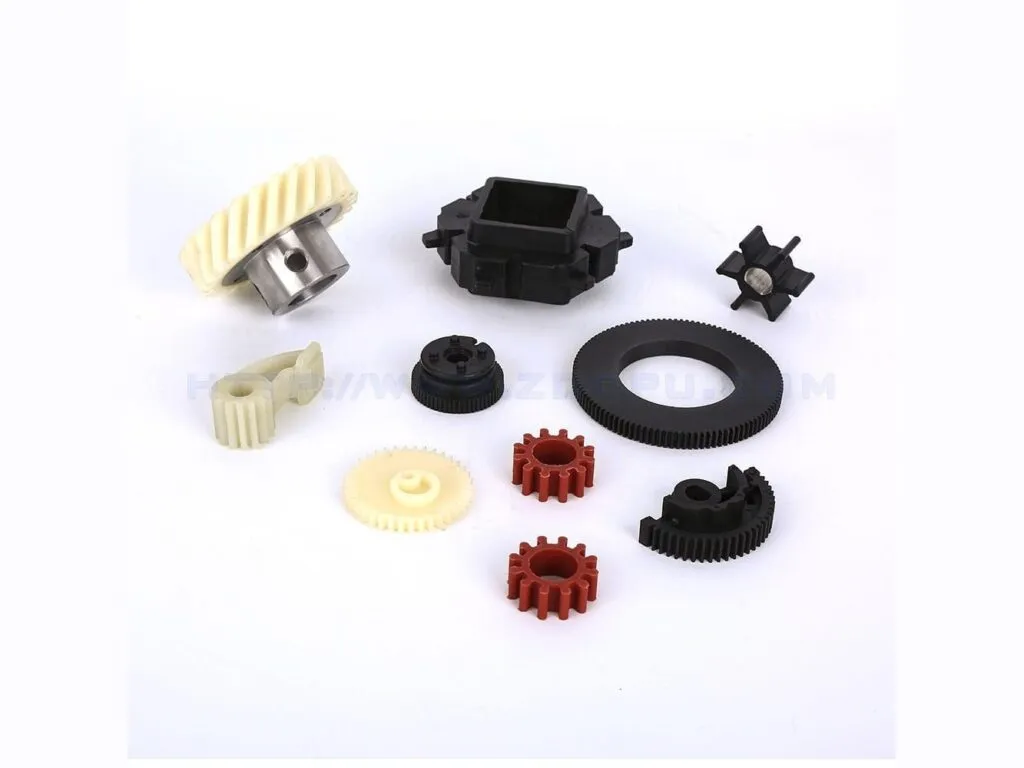
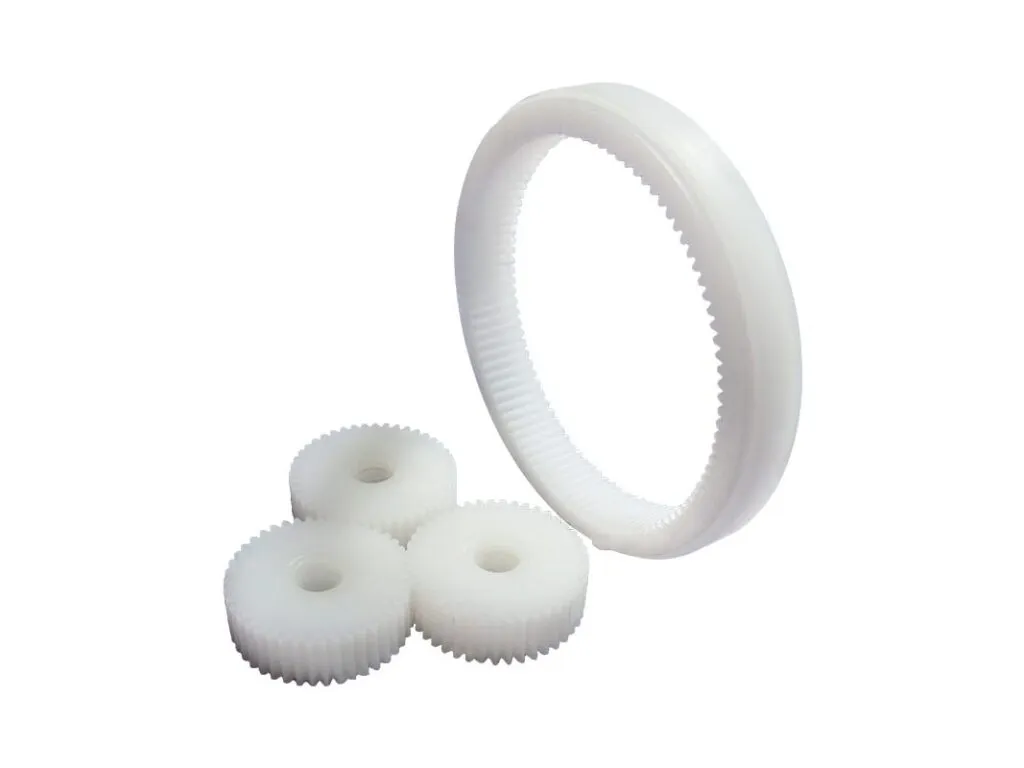
Bánh răng nhựa MC nylon, PA, POM, PU tiện theo mô-đun và số răng
Liên hệ báo giá
Đặc điểm nổi bật
- Vật liệu: MC nylon, PA, PU, POM, PTFE
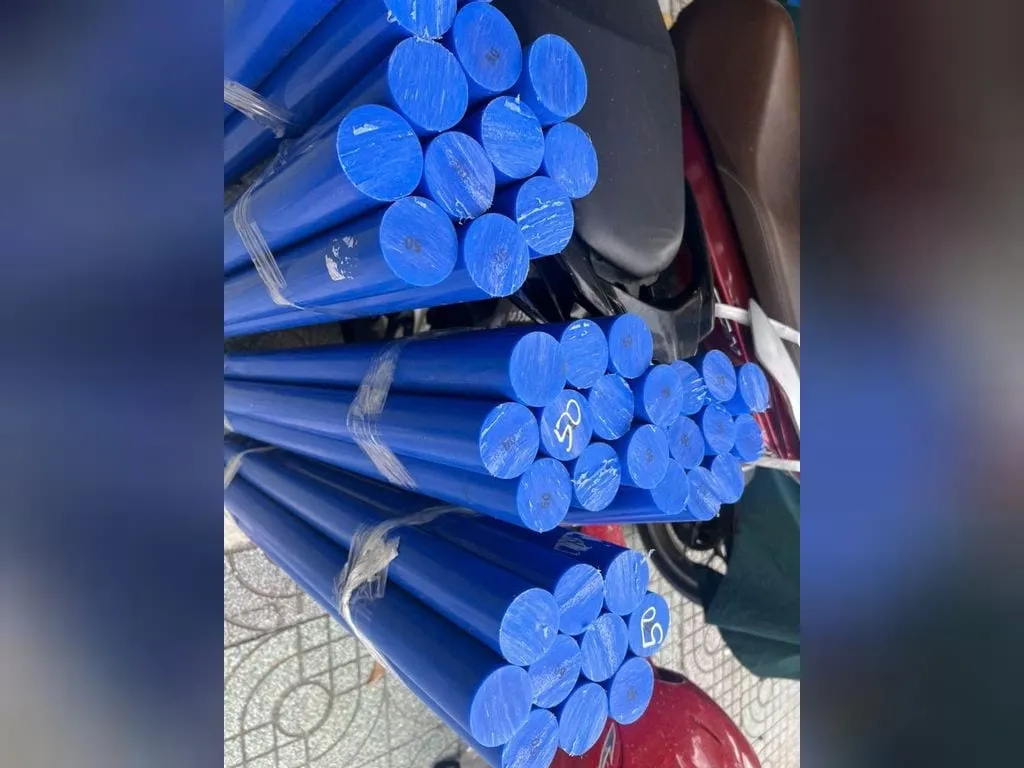
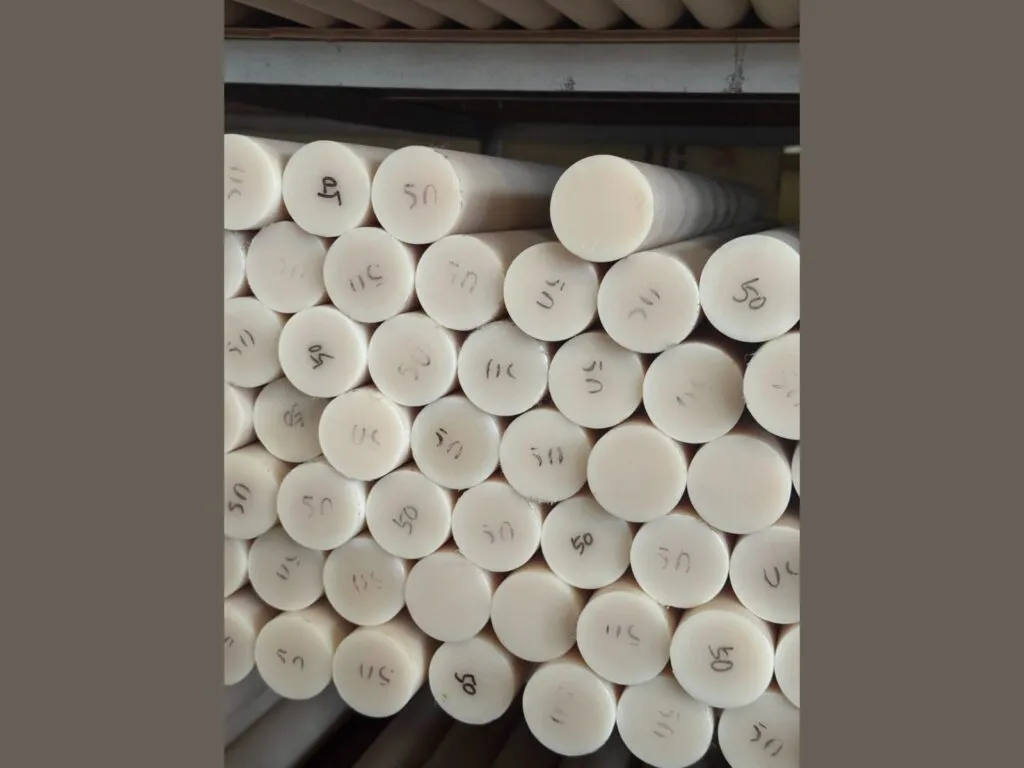
- Phôi: cây tròn đặc phi 5 đến phi 50mm; đơn nhiều thì ép khuôn
- Máy gia công: tiện, CNC, phay, mài phẳng
- Kích thước: theo mẫu hoặc bản vẽ
- Số đo cần có: mô-đun (m), số răng (Z), đường kính ngoài, bề rộng răng, lỗ trục
Hoặc gọi0912 727 678. Gửi ảnh, số đo để kỹ thuật đối chiếu.
Mục lục
- Các loại bánh răng nhựa theo vật liệu
- Thông số kỹ thuật bánh răng nhựa tiện theo bản vẽ
- Cách chọn vật liệu bánh răng nhựa theo tải và môi trường
- Lỗi thường gặp ở bánh răng nhựa và cách xử lý
- Báo giá bánh răng nhựa
- Đặt bánh răng nhựa gia công CNC theo mô-đun, số răng và lỗ trục
- Câu hỏi thường gặp về bánh răng nhựa
- Chọn vật liệu cho bánh răng nhựa theo tải ra sao?
- Vì sao bánh răng nhựa kẹt dần sau vài tháng?
- Đặt gia công bánh răng nhựa cần gửi những số nào?
- Nếu không biết mô-đun thì xử lý ra sao?
- Bánh răng nhựa làm bằng cây tròn hay ép khuôn?
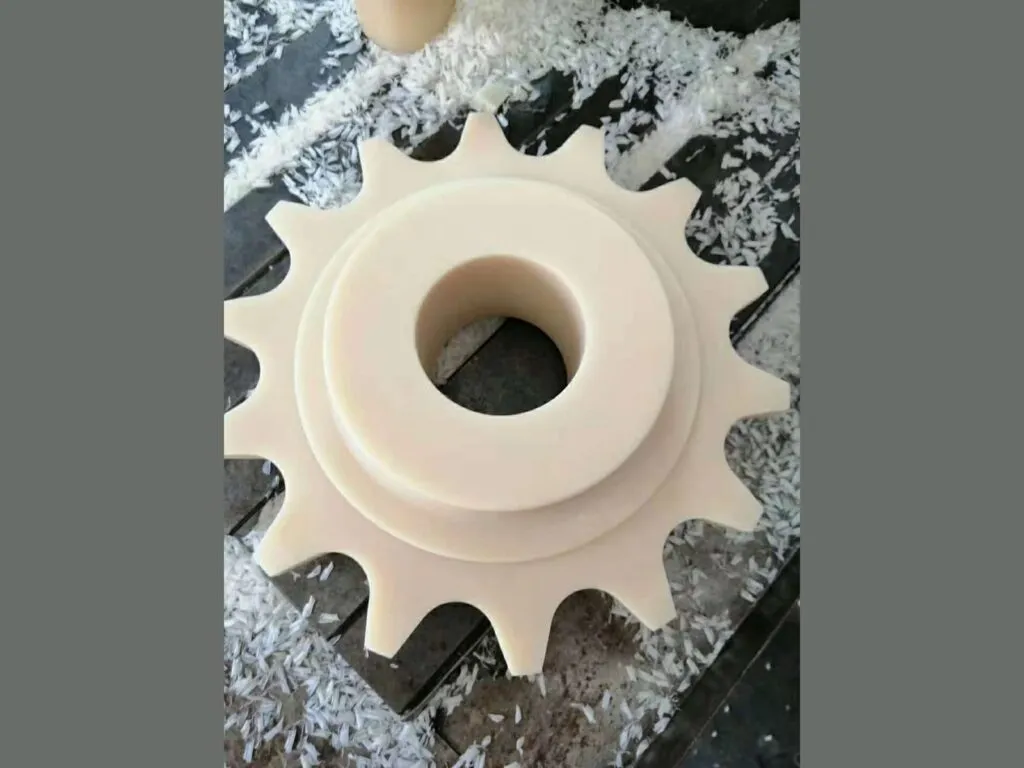
Bánh răng nhựa là bánh răng kho tiện hoặc phay theo mô-đun và số răng ghi trên bản vẽ. Phôi là cây nhựa tròn đặc phi 5 đến phi 50mm; đơn số lượng lớn thì chuyển sang ép khuôn. Năm vật liệu gồm MC nylon, PA, POM, PU và PTFE, khác nhau ở tải, nhiệt và độ ngậm nước. Mẫu đã tiện có bánh răng 24 răng, trục vít, cánh bơm, bạc lót.
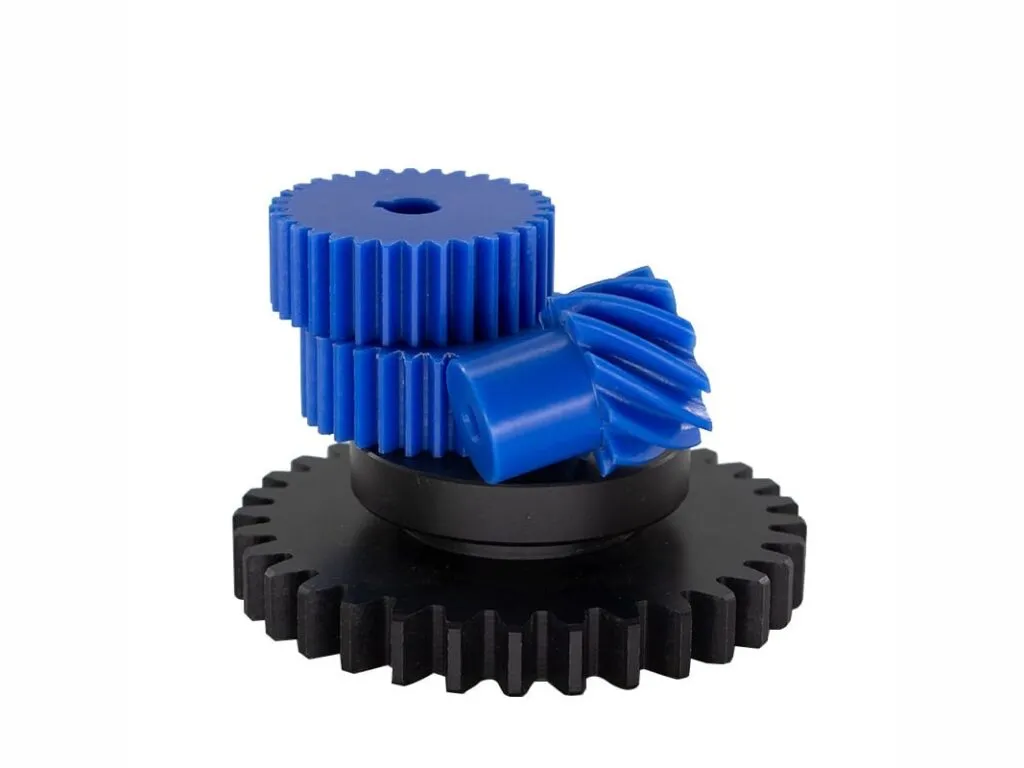
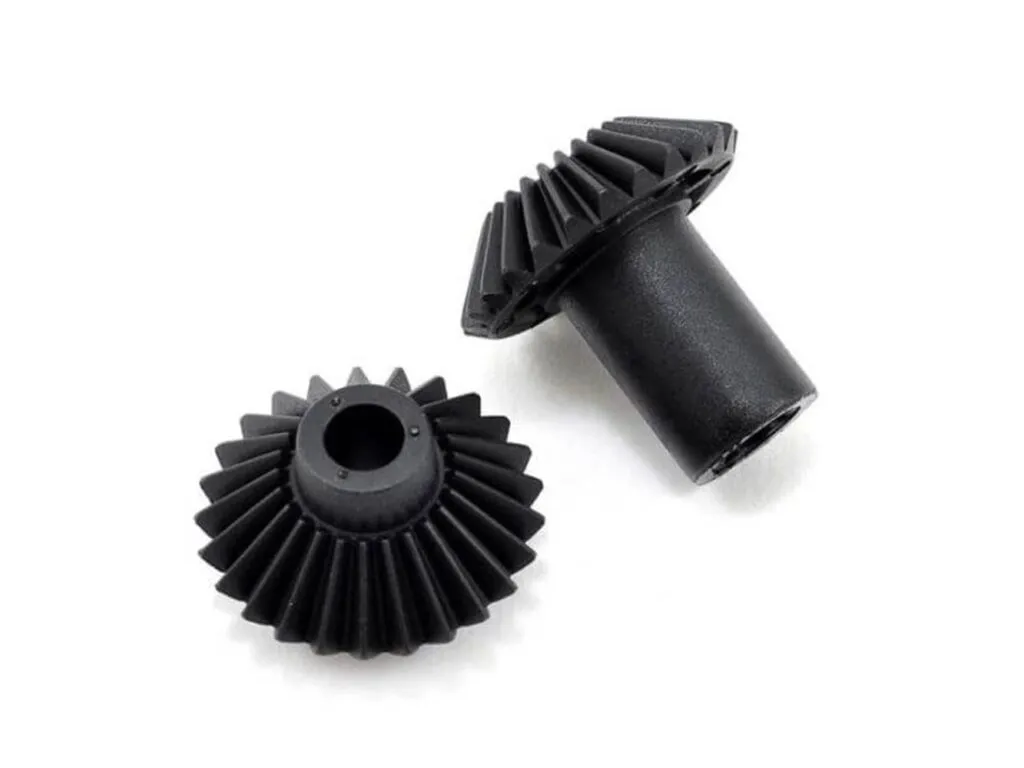
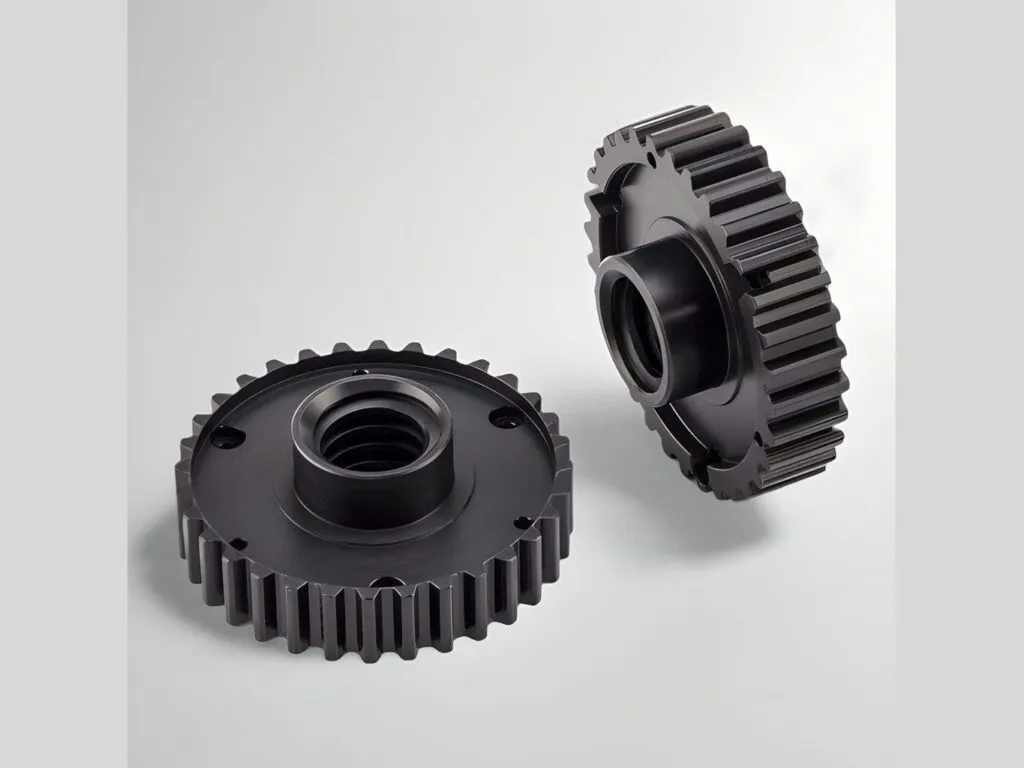
Các loại bánh răng nhựa theo vật liệu
Cùng một bản vẽ có thể tiện bằng năm vật liệu, và vật liệu quyết định bánh răng sống được bao lâu ở chỗ lắp. Cây phôi lấy từ nhóm nhựa MC, nhựa PA hoặc các nhóm nhựa kỹ thuật khác.
- MC nylon: nylon 6 đúc khối, tự bôi trơn, phôi từ cây nhựa MC.
- PA: nylon ép đùn, tiện từ cây nhựa PA, mua đủ cỡ.
- POM: ít ngậm nước nên giữ dung sai chặt, phôi từ cây nhựa POM.
- PU: đàn hồi, nuốt rung và tiếng ồn, phôi từ cây nhựa PU.
- PTFE: trơ với hóa chất, phôi từ cây teflon.
Thông số kỹ thuật bánh răng nhựa tiện theo bản vẽ
Bánh răng không có cỡ chuẩn: kích thước theo mẫu hoặc bản vẽ, nên bảng này ghi cách kho làm và số vật liệu thay cho bảng cỡ. Số nhiệt, tỷ trọng, độ ngậm nước lấy theo datasheet từng vật liệu.
| Hạng mục | Nội dung |
|---|---|
| Vật liệu | MC nylon, PA, PU, POM, PTFE |
| Phôi | cây tròn đặc phi 5 đến phi 50mm; đơn nhiều thì ép khuôn |
| Máy gia công | tiện, CNC, phay, mài phẳng |
| Kích thước | theo mẫu hoặc bản vẽ |
| Số đo cần có | mô-đun (m), số răng (Z), đường kính ngoài, bề rộng răng, lỗ trục |
| Tỷ trọng | MC 1.15; PA 1.14; POM-C 1.41; PU đúc 1.20 đến 1.26; PTFE 2.2 đến 2.3 g/cm³ |
| Làm việc liên tục | MC 105°C (5.000 giờ); PA6 85°C; POM-C 100°C; PU khoảng 90°C; PTFE 260°C |
| Ngậm nước khi cân bằng với không khí | MC 2.3%; PA6 khoảng 3.0%; POM khoảng 0.2% sau 24 giờ ngâm |
| Màu | trắng, vàng, xanh, đỏ, tùy vật liệu |
| Kiểu răng | thẳng hoặc nghiêng, nghiêng thì kèm góc |
Cách chọn vật liệu bánh răng nhựa theo tải và môi trường
Việc đầu tiên là xác định bánh răng chịu gì. Có va đập và tải nặng: MC nylon, làm việc liên tục 105°C. Cần giữ dung sai quanh năm: POM-C, ngậm nước khoảng 0.2%, chạy 100°C. Cần êm, nuốt rung: PU, khoảng 90°C. Có hóa chất, nóng mà tải nhẹ: PTFE, tới 260°C. Bảng xếp năm vật liệu theo ưu và nhược.
| Vật liệu | Chịu tải | Mặt mạnh | Mặt yếu |
|---|---|---|---|
| MC nylon | cao | chịu mài mòn, tự bôi trơn | ngậm nước nên nở, phải trừ dung sai |
| PA | cao | dễ mua đủ cỡ | ngậm nước nhiều hơn MC |
| POM | trung bình đến cao | giữ dung sai chặt, chạy êm | chịu va đập kém MC |
| PU | vừa | đàn hồi, hút rung và tiếng ồn | mềm, răng chịu tải nặng sẽ biến dạng |
| PTFE | thấp | trơn, bền hóa chất và nhiệt | chảy nguội khi có tải, răng mòn nhanh |
Lỗi thường gặp ở bánh răng nhựa và cách xử lý
Bánh răng PA và MC hỏng thường do nở chứ không do mòn. PA6 ngậm khoảng 3.0% nước, MC khoảng 2.3% khi cân bằng với không khí; hút 3% ẩm thì kích thước đổi khoảng 0.5%, đủ làm răng ăn khớp chặt dần và kêu sau vài tháng dù lúc tiện đo đúng dung sai.
| Hiện tượng | Nguyên nhân | Cách xử lý |
|---|---|---|
| Răng chặt dần và kêu sau vài tháng | PA, MC hút nước từ không khí rồi nở | Báo trước máy chạy nơi ẩm hay khô để xưởng trừ dung sai |
| Vẫn kẹt dù đã nới khe hở | PA đặt ở chỗ cần dung sai chặt quanh năm | Đổi sang POM ngay từ đầu |
| Kích thước đổi sau khi tiện | Phôi nằm lâu trong kho ẩm đã ngậm nước | Để phôi ổn định rồi mới tiện tinh |
Báo giá bánh răng nhựa
Giá một bánh răng nhựa tùy vật liệu, đường kính ngoài, bề rộng răng, mô-đun, số răng và số lượng. Lô nhỏ tiện thẳng từ cây tròn đặc; lô lớn mới làm khuôn, khi đó khuôn tính riêng. Mỗi đơn báo giá theo bản vẽ hoặc mẫu.
Đặt bánh răng nhựa gia công CNC theo mô-đun, số răng và lỗ trục
Mô-đun (m) và số răng (Z) là hai số quan trọng nhất; chưa biết mô-đun thì gửi bánh cũ để xưởng đo lại. Các số còn lại: đường kính ngoài, bề rộng răng, lỗ trục kèm kích thước rãnh then nếu có, kiểu răng thẳng hay nghiêng, số lượng, điều kiện làm việc.
Có bánh cũ là nhanh nhất: ảnh chụp bánh nằm cạnh thước cùng một bánh mẫu đủ để xưởng dựng lại biên dạng răng. Việc tiện và phay xem ở gia công nhựa pa; bánh dẫn dây đai làm cùng vật liệu là puly nhựa.
Câu hỏi thường gặp về bánh răng nhựa
Chọn vật liệu cho bánh răng nhựa theo tải ra sao?
Va đập, tải nặng chọn MC nylon (liên tục 105°C). Dung sai chặt quanh năm chọn POM. Êm, giảm rung chọn PU. Hóa chất hoặc nhiệt cao với tải nhẹ chọn PTFE.
Vì sao bánh răng nhựa kẹt dần sau vài tháng?
Do PA và MC nylon hút nước từ không khí, PA6 đến khoảng 3.0% và MC đến 2.3%. Răng nở ra nên ăn khớp chặt dần; đó là nở, không phải mòn.
Đặt gia công bánh răng nhựa cần gửi những số nào?
Hai số đầu tiên là mô-đun và số răng. Thêm đường kính ngoài, bề rộng răng, lỗ trục và rãnh then, răng thẳng hay nghiêng (nghiêng thì kèm góc), số lượng và môi trường làm việc.
Nếu không biết mô-đun thì xử lý ra sao?
Gửi một bánh cũ kèm ảnh bánh nằm cạnh thước. Xưởng tự đo mô-đun và dựng lại biên dạng răng.
Bánh răng nhựa làm bằng cây tròn hay ép khuôn?
Lô ít thì tiện từ cây tròn đặc phi 5 đến phi 50mm; lô lớn mới nên làm khuôn ép.