Sản xuất tấm cao su: luyện, cán tráng, lưu hóa và kiểm lô nhận hàng
Kiến thứcPhòng kỹ thuật10 phút đọcCập nhật 3/11/2026
Mục lục
- Các công đoạn sản xuất tấm cao su từ phối liệu đến kiểm cuộn
- Công thức phối liệu quyết định gì trong sản xuất tấm cao su
- Vì sao luyện hai giai đoạn trong sản xuất tấm cao su
- Cán tráng ba trục trong sản xuất tấm cao su: chiều dày và mặt tấm
- Ba cách lưu hóa trong sản xuất tấm cao su
- Sản xuất tấm cao su theo vật liệu: NR, NBR, EPDM, silicon, Viton
- Kiểm lô và dung sai chiều dày khi nhận tấm cao su
- Lỗi sản xuất tấm cao su nhận ra bằng mắt và thước
- Kho làm gì với tấm cao su thành phẩm
- Câu hỏi thường gặp về sản xuất tấm cao su
- Sản xuất tấm cao su lưu hóa ở bao nhiêu độ?
- Lưu hóa tấm cao su dày 20mm mất bao lâu?
- Dung sai chiều dày tấm cao su 3mm là bao nhiêu?
- Đo độ cứng tấm cao su 2mm bằng Shore A thế nào?
- Bột trắng trên tấm cao su mới có phải lỗi không?
- Cân tấm cao su có kiểm được chiều dày không?
Sản xuất tấm cao su cán đi qua năm bước: phối liệu, luyện phôi, cán tráng ba trục, lưu hóa ở 140 đến 200°C rồi kiểm cuộn. Tấm cán dày 0.4 đến 12.7mm, khổ tới khoảng 1.4 mét. Máy ép mâm nhiệt hoặc tang Rotocure chỉ đổi bước lưu hóa, mọi bước khác giữ nguyên.
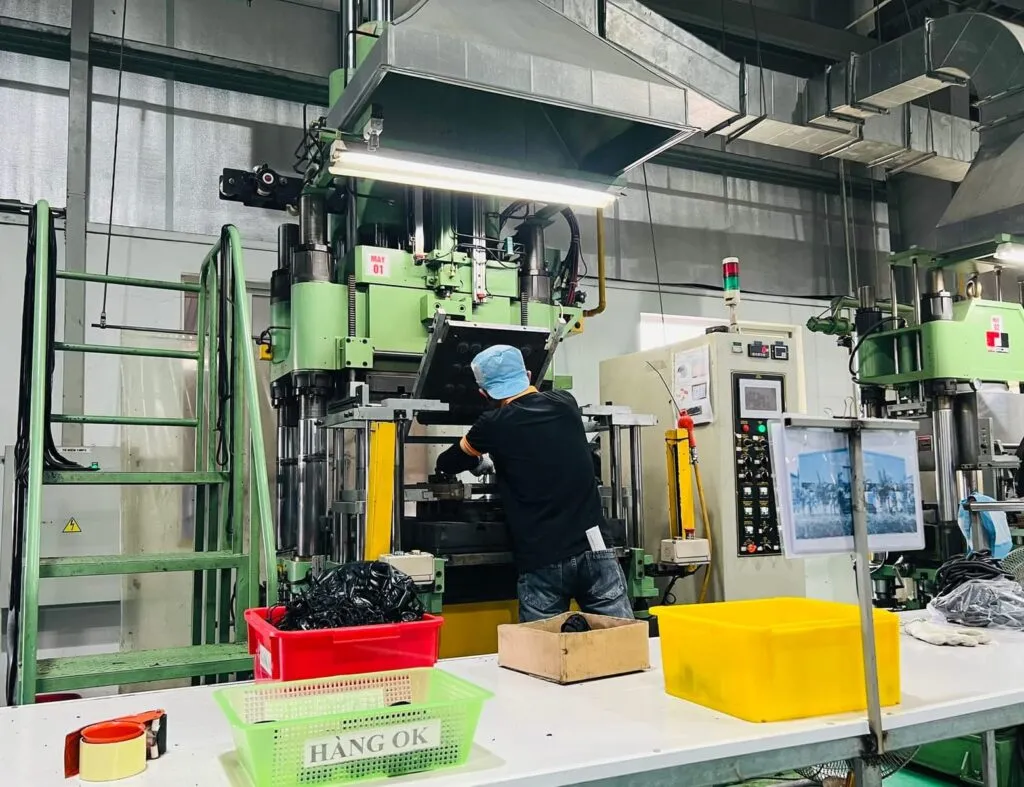
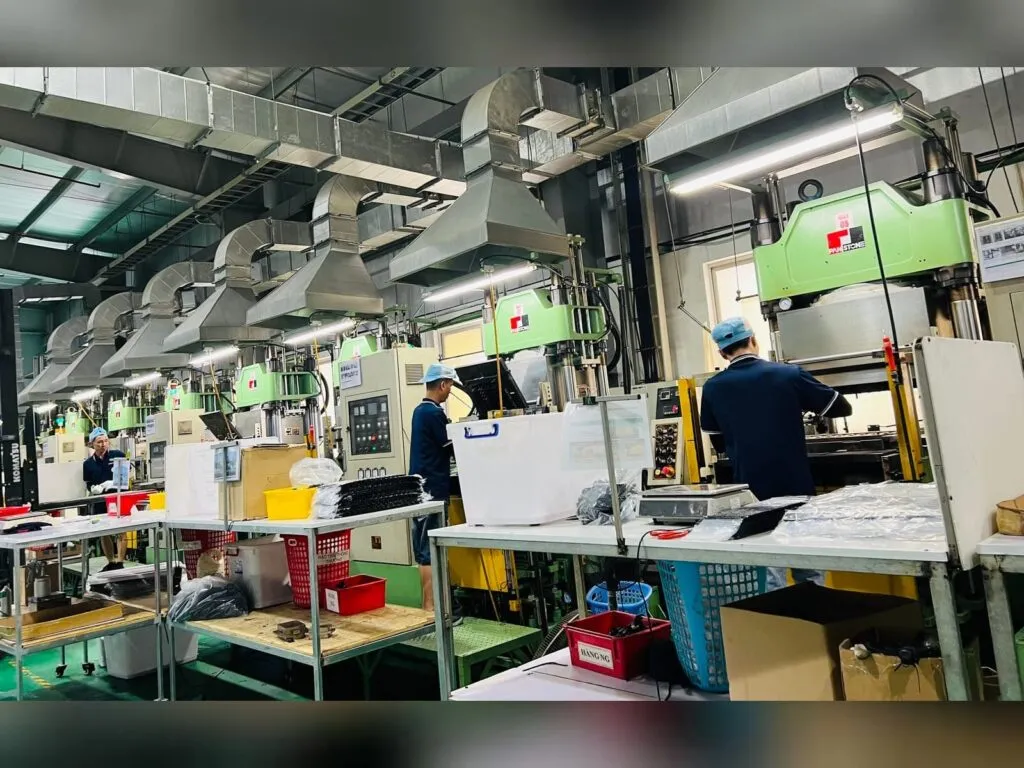
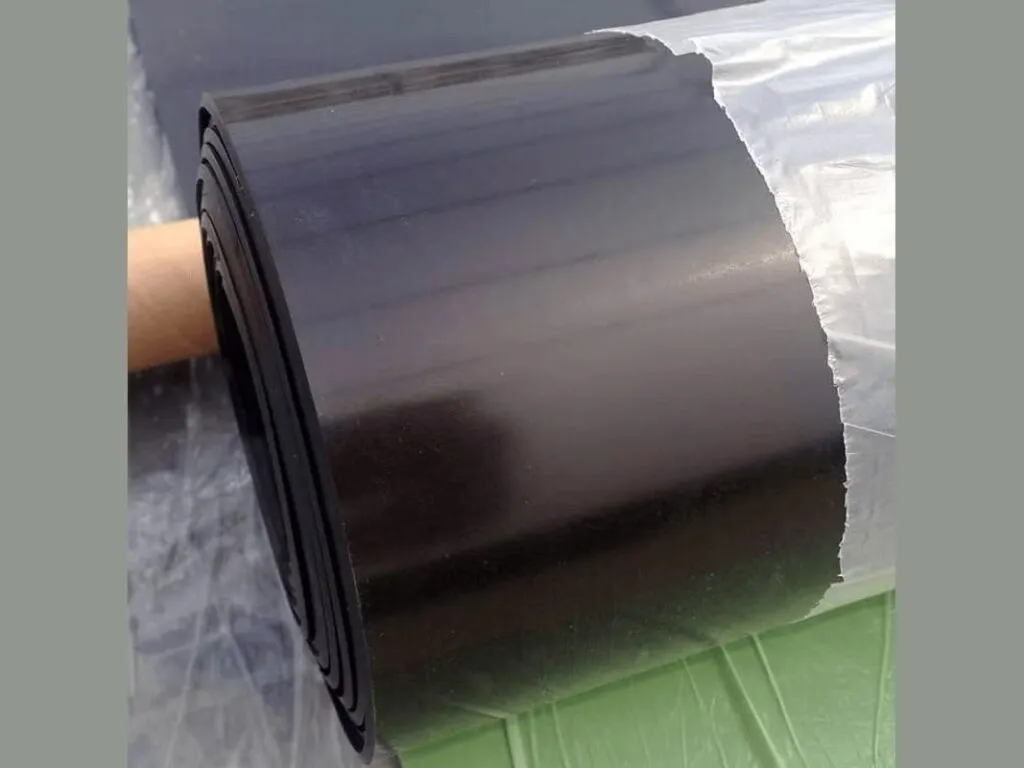
Các công đoạn sản xuất tấm cao su từ phối liệu đến kiểm cuộn
Nhà sản xuất WARCO (Mỹ) mô tả dây chuyền với những máy và mốc nhiệt trong bảng dưới. Đọc theo thứ tự này, người mua biết một lỗi trên tấm thành phẩm bắt đầu từ khâu nào.
| Khâu | Máy móc | Mốc kỹ thuật | Việc soát |
|---|---|---|---|
| Phối liệu | Cân điện tử, phiếu công thức | Công thức mẫu lấy cao su 100, than đen 40, lưu huỳnh 2 (phr) | Mỗi chất đủ khối lượng |
| Mẻ gốc | Máy luyện kín Banbury | Nhiệt lên khoảng 150°C | Than đen tan đều |
| Nghỉ phôi | Kho phôi | Hạ nhiệt trước mẻ cuối | Phôi nguội đồng đều |
| Mẻ cuối | Luyện kín, có thể luyện hở | Cho lưu huỳnh và xúc tiến khi phôi dưới 100 đến 110°C | Tránh cháy sớm (scorch) |
| Làm phôi | Máy luyện hở hai trục | Giữ ổn định tốc độ và nhiệt của trục | Thợ nhìn phôi lần đầu |
| Cán tráng | Máy cán ba trục | Độ mở khe trục định ra chiều dày 0.4 đến 12.7mm | Đo dày suốt khổ |
| Phủ lớp lót | Giấy bóng kính, giấy hoặc vải | Mặt trơn, mặt mờ hoặc vân vải | Chống các vòng cuộn dính nhau |
| Lưu hóa | Ép mâm nhiệt, tang Rotocure hay nồi hấp | Ép 140 đến 160°C; tang 150 đến 200°C | Mức chín của tấm |
| Gỡ lót, rắc bột | Máy cuộn tấm | Chen màng lót hay bột giữa các vòng | Cuộn không dính |
| Xẻ và cuộn | Máy xẻ | Khổ WARCO xẻ được: 55 inch, tương đương 1.4 mét | Mép thẳng, đủ khổ |
| Kiểm cuộn | Thước cặp, đồng hồ Shore A | Soi độ cứng, chiều dày, mặt tấm, bọt khí và vệt loang màu | Lập phiếu kiểm cho lô |
Cách thứ hai là tạo hình và lưu hóa luôn trong máy ép mâm nhiệt, phổ biến nhất theo tài liệu của Kintek. Kích thước mâm khống chế kích thước tấm liền. Tấm cán và tấm ép khác nhau về mặt tấm và dung sai chiều dày, hai điểm đối chiếu được lúc nhập kho.
Công thức phối liệu quyết định gì trong sản xuất tấm cao su
Công thức ghi theo phr, nghĩa là số phần khối lượng cho mỗi 100 phần cao su. Mẫu cao su tự nhiên do ChemCeed đưa ra cộng lại 153 phần, trong đó cao su 100 phần chiếm khoảng 65% khối lượng. Nhà máy nào cũng có công thức riêng, bảng dưới chỉ để hiểu vai trò từng chất.
| Chất | Phần (phr) | Tác dụng |
|---|---|---|
| Cao su tự nhiên NR | 100 | Khung đàn hồi, định ra dải nhiệt và môi chất chịu được |
| Than đen N330 | 40 | Tăng cường độ bền kéo, giảm mài mòn |
| Dầu naphthenic | 5 | Làm phôi mềm để than đen dễ phân tán |
| Kẽm oxit ZnO | 3 | Hoạt hóa phản ứng với lưu huỳnh |
| Axit stearic | 1 | Đi cùng ZnO, giúp ZnO phân bố đều |
| Lưu huỳnh | 2 | Nối các mạch cao su khi lưu hóa |
| Xúc tiến CBS | 0.8 | Chất xúc tiến chính, làm chín nhanh hơn |
| Xúc tiến MBTS | 0.2 | Chất xúc tiến đi kèm |
| Phòng lão TMQ | 1 | Giữ tấm khỏi ozone và lão hóa thời tiết |
| Cộng cả mẻ | 153 | Cao su khoảng 65% khối lượng |
Lưu huỳnh định ra độ chín: ít quá thì tấm non, nhiều quá thì cứng giòn. Than đen và chất độn nặng hơn cao su nên tấm nhiều độn có tỷ trọng lớn hơn tấm ít độn cùng loại. Do đó cân kiểm tỷ trọng là cách rẻ và nhanh nhất để người mua dò công thức. Đổi polymer sẽ ra loại khác: NBR chịu dầu, EPDM dùng ngoài trời, silicone chịu nhiệt khô. Hai tấm đen cùng dày vẫn có thể khác vật liệu, vì vậy nhãn cuộn phải ghi tên vật liệu; bài các loại cao su so sánh từng polymer.
Vì sao luyện hai giai đoạn trong sản xuất tấm cao su
Tách làm hai để cao su không chín sớm. Mẻ gốc (cao su, than đen, dầu) được đánh trong máy Banbury đến khoảng 150°C cho than đen phân tán hết, sau đó nghỉ cho nguội. Đến mẻ cuối, lưu huỳnh và xúc tiến mới vào khi phôi dưới 100 đến 110°C.
Nếu lưu huỳnh vào lúc phôi còn nóng, phản ứng bắt đầu ngay trong máy: phôi cứng, không cán nổi, cả mẻ phải bỏ. Người mua không thấy khâu này nhưng thấy kết quả. Mẻ nào bị cân nhầm nguyên liệu sẽ có tỷ trọng lệch, và ASTM D297 (cân thủy tĩnh) đo ra độ lệch đó.
Cán tráng ba trục trong sản xuất tấm cao su: chiều dày và mặt tấm
Phôi ấm đi qua khe trên cùng của ba trục, rồi khe dưới đẩy tấm xuống lớp lót để cuộn. Độ mở khe cuối định ra chiều dày: WARCO cán dải 1/64 tới 1/2 inch (cỡ 0.4 đến 12.7mm); mỗi cuộn dài chừng 3.8 đến 110 mét.
| Lớp lót | Mặt tấm | Dung sai chiều dày |
|---|---|---|
| Giấy bóng kính | Trơn | Chặt, hợp cắt gioăng |
| Giấy | Mờ | Gần bằng mặt trơn |
| Vải | Vân vải in sâu | Cần mức rộng hơn tấm trơn (ISO 3302-1) |
Cao su còn nở ở khe trục và lúc lưu hóa, nên chiều dày thành phẩm không trùng độ mở khe; nhà máy bù bằng kinh nghiệm. Vì chiều dày phải đạt ở mọi điểm của khổ, người nhận lô cũng đo cả hai mép lẫn giữa khổ.
Ba cách lưu hóa trong sản xuất tấm cao su
Nhiệt làm lưu huỳnh nối các mạch cao su, cho tấm đàn hồi và trở lại hình cũ sau khi bị nén. Ba cách lưu hóa khác nhau về thiết bị, nhiệt độ và chiều dài tấm làm được mỗi lần.
| Cách làm | Thiết bị | Số liệu | Phù hợp |
|---|---|---|---|
| Ép mâm nhiệt | Máy ép thủy lực | 140 đến 160°C; chi tiết mỏng mất vài phút, sản phẩm dày từ 30 phút | Tấm lẻ, tấm dày |
| Rotocure liên tục | Tang thép nung hơi, băng thép ép tấm sát tang | 150 đến 200°C, áp khoảng 0.3 MPa, tốc độ 5 đến 50 mét/giờ, thời gian chín 4 đến 35 phút | Cuộn dài như băng tải, tấm lót sàn |
| Nồi hấp | Bình hơi chịu áp | WARCO không nêu nhiệt và áp | Cuộn cán sẵn trên lớp lót |
| Kích thước tang | Tang thép của Rotocure | Rộng 1200 đến 2500mm, đường kính 700 đến 1500mm | Khống chế khổ tối đa |
Nhiệt vào lõi chậm nên tấm dày phải lưu hóa lâu. Thực hành thường cộng 1 phút cho mỗi milimet vượt 6mm: mẫu chín sau 6 phút ở 150°C thì tấm 22mm cần khoảng 22 phút. Thiếu giờ hoặc thiếu nhiệt cho tấm non, nhất là ở lõi; thừa thì tấm giòn. Mặt tấm không lộ hai lỗi này; phải đọc độ cứng, bền kéo, giãn dài trên phiếu kiểm mới thấy.
Sản xuất tấm cao su theo vật liệu: NR, NBR, EPDM, silicon, Viton
Dải nhiệt, độ cứng và tỷ trọng khác nhau theo polymer. Khối lượng một mét vuông bằng tỷ trọng nhân chiều dày tính bằng milimet, nên cân là kiểm được lô.
| Loại tấm | Nhiệt độ làm việc | Shore A | Tỷ trọng (g/cm³) | Chiều dày có sẵn |
|---|---|---|---|---|
| Tấm cao su NR | -30 đến 80°C | 40 đến 80 | 1.5 đến 1.6 | 1 đến 20mm, dày hơn làm theo đơn |
| Tấm cao su chịu dầu NBR | -30 đến 120°C | 60 đến 70 (đệm), 70 đến 80 (chịu mài) | 1.5 đến 1.6 | 1 đến 20mm |
| Tấm cao su EPDM | -40 đến 120°C | 60 đến 70 | 1.25 | 1, 2, 3, 5, 10, 20mm |
| Tấm silicon | -40 đến 200°C | 65 ± 5 theo COA | 1.3 ± 0.1 | 1 đến 20mm |
| Tấm cao su Viton FKM | -20 đến 200°C | 70 đến 75 | 1.8 đến 2.0 tùy mác | 1, 2, 3, 5, 10mm |
| Cao su bố vải 1 đến 4 lớp bố | 120°C khô, 80°C ướt | 50 đến 80 | Theo vật liệu bọc | 3, 5, 8, 10mm |
Tấm NR hoặc NBR dày 10mm nặng khoảng 15 đến 16 kg/m², EPDM dày 3mm khoảng 3.75 kg/m². NBR để ngoài nắng thì nứt chân chim trong 6 đến 12 tháng; EPDM gặp dầu khoáng thì trương. Hai loại cùng đen, mắt thường không phân biệt được, nên giữ nhãn cuộn đến khi cắt hết.
Kiểm lô và dung sai chiều dày khi nhận tấm cao su
Tại kho làm được sáu phép: đo chiều dày (ISO 3302-1), đo Shore A (ASTM D2240), cân khối lượng mỗi mét vuông, soi mặt tấm, ngửi mùi và xem phiếu kiểm. Bền kéo và giãn dài (ASTM D412) phải có máy kéo nên chỉ đọc trên phiếu, kèm so số lô với nhãn cuộn. Mẫu thử Shore A phải dày 6.4mm, chồng nhiều lớp nếu cần, đọc sau 1 giây, vì lớp mỏng chịu ảnh hưởng của mặt bàn.
Tiêu chuẩn ISO 3302-1 xếp dung sai tấm cán vào ba cấp ST1, ST2, ST3, càng về sau càng rộng. Với tấm 3mm, mức cho phép là ±0.25mm (ST1), ±0.40mm (ST2) và ±0.50mm (ST3); từ trên 16mm thì tính phần trăm chiều dày.
| Cấp | đến 1.00mm | 1.00 đến 1.60mm | 1.60 đến 2.50mm | 2.50 đến 4.00mm | 4.00 đến 6.30mm | 6.30 đến 10mm | 10 đến 16mm | Trên 16mm |
|---|---|---|---|---|---|---|---|---|
| ST1 (±mm) | 0.15 | 0.15 | 0.20 | 0.25 | 0.35 | 0.40 | 0.50 | 3.5% |
| ST2 (±mm) | 0.20 | 0.25 | 0.35 | 0.40 | 0.50 | 0.70 | 0.80 | 5% |
| ST3 (±mm) | 0.25 | 0.35 | 0.40 | 0.50 | 0.70 | 0.80 | 1.00 | 7% |
Ví dụ tấm 3mm cấp ST2 có thể đo từ 2.60 đến 3.40mm, tấm 20mm cấp ST3 lệch được ±1.4mm. Chi tiết cắt ra thừa hưởng nguyên dung sai ấy; dao cắt không chỉnh được chiều dày của gioăng mặt bích làm từ tấm 3mm. Đơn không ghi cấp dung sai thì lúc nhận không có căn cứ trả hàng.
Lỗi sản xuất tấm cao su nhận ra bằng mắt và thước
- Bọt khí: phồng trên mặt hoặc lỗ rỗng ở mặt cắt; bọt rơi vào vùng làm kín sẽ thành đường rò, vì thế đừng cắt gioăng từ tấm đó.
- Dày lệch theo khổ: mép và giữa khổ khác nhau quá dung sai, đo thước cặp ba điểm là rõ.
- Nở lưu huỳnh (bloom): lớp bột trắng hoặc xám hiện khi tấm nguội, do lưu huỳnh trong mẻ nhiều hơn mức cao su giữ được ở nhiệt thường.
- Tấm non hoặc quá lưu hóa: non thì bền kéo trên phiếu thấp; quá thì giòn, bẻ gập nứt ở nếp.
- Mép cuộn bẹp: hậu quả dựng cuộn đứng lâu ngày, không do nhà máy; để cuộn nằm ngang hoặc treo.
Kho làm gì với tấm cao su thành phẩm
Kho không luyện, cán hay lưu hóa; tấm là hàng nhập thành phẩm, bán nguyên cuộn hoặc cắt theo mét. Hàng sẵn có dày 0.5 đến 20mm, khổ 1 mét; cỡ dày đến 100mm hay khổ 1.2 đến 3 mét làm theo đơn. Với tấm 1 đến 10mm, thời gian giao là 1 đến 3 ngày.
Máy dao rung CNC có bàn 1500x2500mm, tốc độ dao 30 đến 500mm/s, cắt tấm dày đến 20mm. Lưỡi dao không sinh nhiệt nên mép không bị cháy, và vì khỏi làm khuôn nên đơn 1 chiếc vẫn nhận. Dải, miếng đệm, đệm tròn đặt ở cắt cnc cao su; gioăng mặt bích cao su có lỗ bu lông thì gửi các số đo: kính trong, kính ngoài, vòng chia lỗ, số lỗ, kính lỗ và chiều dày. Toàn nhóm nằm trong tấm cao su kỹ thuật.
Câu hỏi thường gặp về sản xuất tấm cao su
Sản xuất tấm cao su lưu hóa ở bao nhiêu độ?
Máy ép mâm nhiệt chạy 140 đến 160°C, còn tang Rotocure chạy 150 đến 200°C. Nhiệt chính xác của từng mẻ tùy công thức.
Lưu hóa tấm cao su dày 20mm mất bao lâu?
Cỡ 20 phút ở 150°C, với điều kiện mẫu thử chín sau 6 phút. Nhiệt đi vào lõi chậm nên thực hành cộng 1 phút cho mỗi milimet vượt 6mm.
Dung sai chiều dày tấm cao su 3mm là bao nhiêu?
Theo ISO 3302-1: ±0.25mm với cấp ST1, ±0.40mm với ST2 và ±0.50mm với ST3. Đơn hàng ghi rõ cấp thì lúc nhận mới có chuẩn để so.
Đo độ cứng tấm cao su 2mm bằng Shore A thế nào?
Xếp 4 lớp 2mm thành 8mm, vượt ngưỡng 6.4mm mà ASTM D2240 đòi hỏi, ấn chắc tay và đọc số sau 1 giây. Đo một lớp mỏng thì mặt bàn làm lệch kết quả.
Bột trắng trên tấm cao su mới có phải lỗi không?
Có, thường là nở lưu huỳnh: lưu huỳnh tan lúc nóng rồi kết tinh lên mặt khi nguội, báo hiệu công thức có lưu huỳnh vượt mức tan ở nhiệt thường.
Cân tấm cao su có kiểm được chiều dày không?
Có. NR hoặc NBR dày 10mm nặng khoảng 15 đến 16 kg/m², EPDM dày 3mm khoảng 3.75 kg/m². Nhẹ hơn nhiều là tấm mỏng hơn quy cách hoặc sai vật liệu.