Cách lắp dây tết chèn trục bơm: 5 công đoạn, rò 10 đến 15 giọt/phút
Kiến thứcPhòng kỹ thuật9 phút đọcCập nhật 3/11/2026
Mục lục
- Lắp dây tết chèn gồm những công đoạn nào?
- Chuẩn bị trước khi lắp dây tết chèn
- Cắt vòng dây trước khi lắp dây tết chèn
- Đặt từng vòng khi lắp dây tết chèn
- Chạy rà và siết dần sau khi lắp dây tết chèn
- Chọn loại dây trước khi lắp dây tết chèn theo thiết bị
- Sáu lỗi thường gặp khi lắp dây tết chèn
- Hộp chèn rò hoặc nóng sau khi thay thì xử lý ra sao?
- Khi nào nên chuyển từ dây tết chèn sang phớt cơ khí?
- Câu hỏi thường gặp khi lắp dây tết chèn
- Lắp dây tết chèn mấy vòng là đủ?
- Siết nắp ép bao nhiêu là vừa?
- Cắt dây thẳng góc hay vát 45 độ thì tốt hơn?
- Lắp xong hộp chèn nóng thì phải làm gì?
- Có thể giữ vài vòng cũ để tiết kiệm dây không?
Lắp dây tết chèn (còn gọi thay tết chèn, đóng gland packing) là đưa một bộ vòng dây mới vào hộp chèn quanh trục bơm hoặc ty van, rồi chạy rà cho đến khi mối làm kín chỉ còn rỉ 10 đến 15 giọt/phút. Việc gồm năm công đoạn liên tiếp, sai một công đoạn thì hộp rò lại trong vài giờ.
Lắp dây tết chèn gồm những công đoạn nào?
Năm công đoạn là: lấy sạch dây cũ khỏi hộp, tính lại cỡ dây, cắt vòng theo chu vi trục, đặt vòng vào hộp với các mối nối xoay lệch 90° hoặc 120°, và chạy rà có siết dần. Mỗi công đoạn có phần riêng bên dưới, kèm bảng chọn loại dây theo thiết bị và bảng xử lý khi hộp rò.
Chuẩn bị trước khi lắp dây tết chèn
Móc rút lấy từng vòng ra, tính cả vòng sát đáy; hộp thường chứa 4 đến 6 vòng, hộp sâu 30mm dùng dây 6mm chứa 5 vòng. Chỉ cần còn một vòng đã chai là hộp rò, bởi vòng mới không thể ép chặt lên trục. Sau đó dùng khí nén thổi sạch cặn và soi bề mặt trục hoặc ống lót: vết xước, rãnh mòn phải được phục hồi hay thay ống lót trước, vì dây tốt đến mấy cũng không kín trên bề mặt hỏng.
Cỡ dây được tính từ số đo thật: đường kính trong hộp trừ đường kính ngoài trục, kết quả chia 2. Hộp Ø56mm lắp trục Ø40mm cho (56 - 40) chia 2 = 8mm; hộp Ø66mm cùng trục đó ra 13mm, không có cỡ chuẩn. Đừng đo theo vòng cũ, vì sau thời gian chạy nó đã bị ép bẹp 10 đến 20%. Bảng đối chiếu theo trục có trong bài kích thước dây tết chèn.
Cắt vòng dây trước khi lắp dây tết chèn
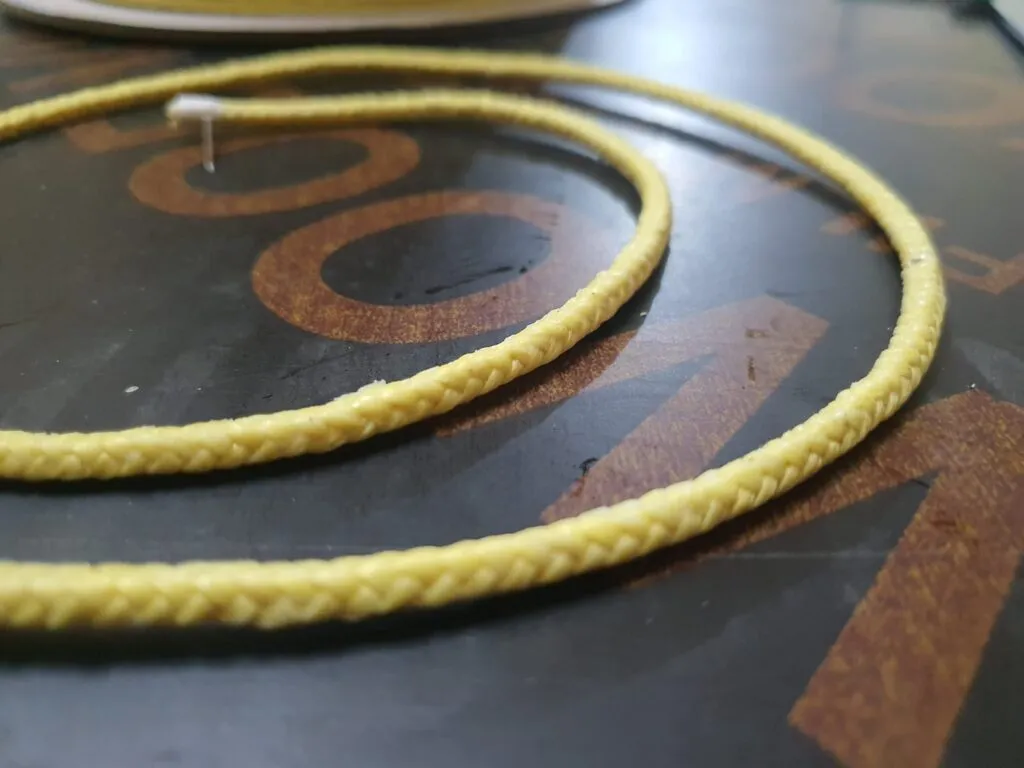
Cuốn dây một vòng quanh trục bơm, hay quanh thanh dưỡng có cùng đường kính, rồi mới cắt; vòng nhận được sẽ vừa chu vi trục. Đầu cắt chọn một trong hai kiểu: thẳng góc 90° cho bơm nước thông thường, hoặc vát 45° khi áp suất cao vì mặt vát ghép kín hơn.
- Dụng cụ cắt: dao bén, hạ dao một nhát trên mặt cứng, phẳng. Cắt bằng kéo hoặc cưa sẽ làm đầu vòng cong, xổ sợi và hở mối.
- Thứ tự: cắt xong toàn bộ số vòng rồi mới bắt đầu đặt vào hộp.
- Kiểm tra: ôm thử từng vòng lên trục; hai đầu phải áp sát nhau.
Đặt từng vòng khi lắp dây tết chèn
Vòng đầu tiên được đẩy chạm đáy hộp, sau đó mới tới vòng kế. Dồn nhiều vòng cùng lúc sẽ chừa khoảng trống sâu trong hộp. Hai vòng sát nhau phải để mối nối lệch tối thiểu 90°: hộp chứa 4 vòng thì quay mỗi vòng 90°, hộp chứa 3 vòng thì quay 120°. Mối nối nằm thẳng hàng biến thành một lối rò từ trong ra ngoài.
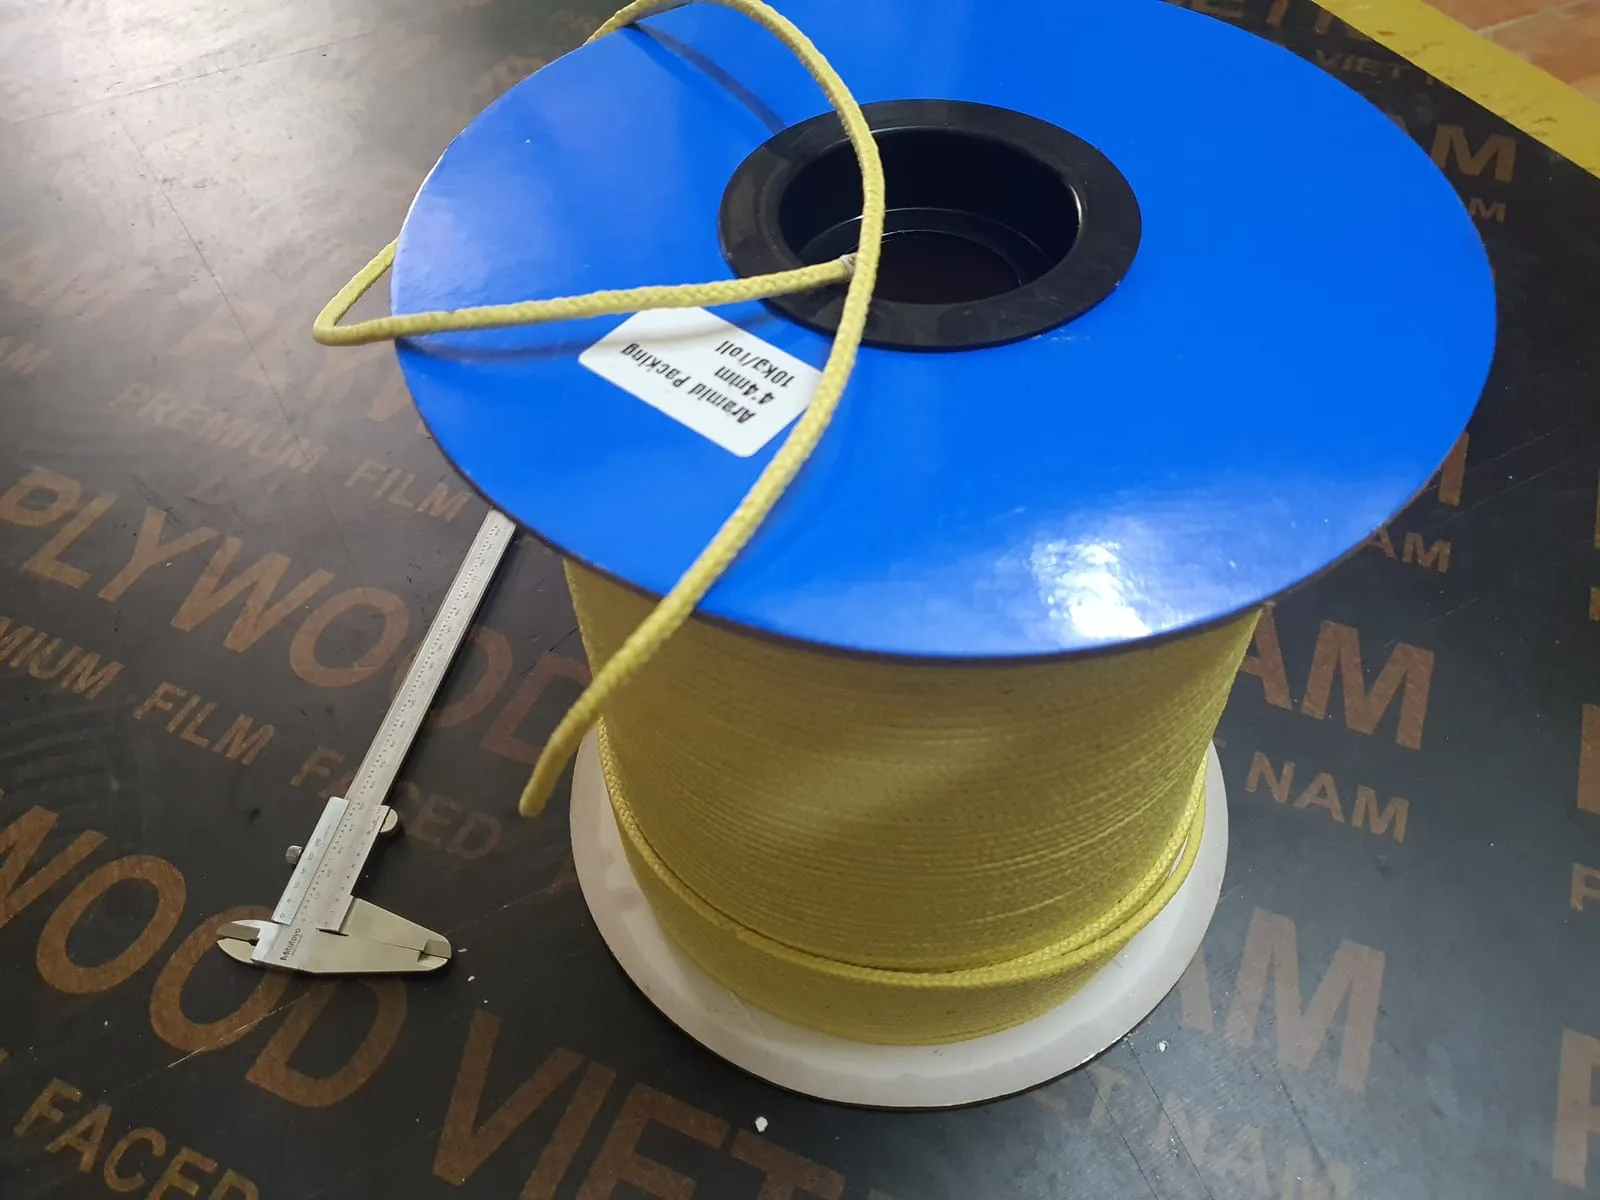
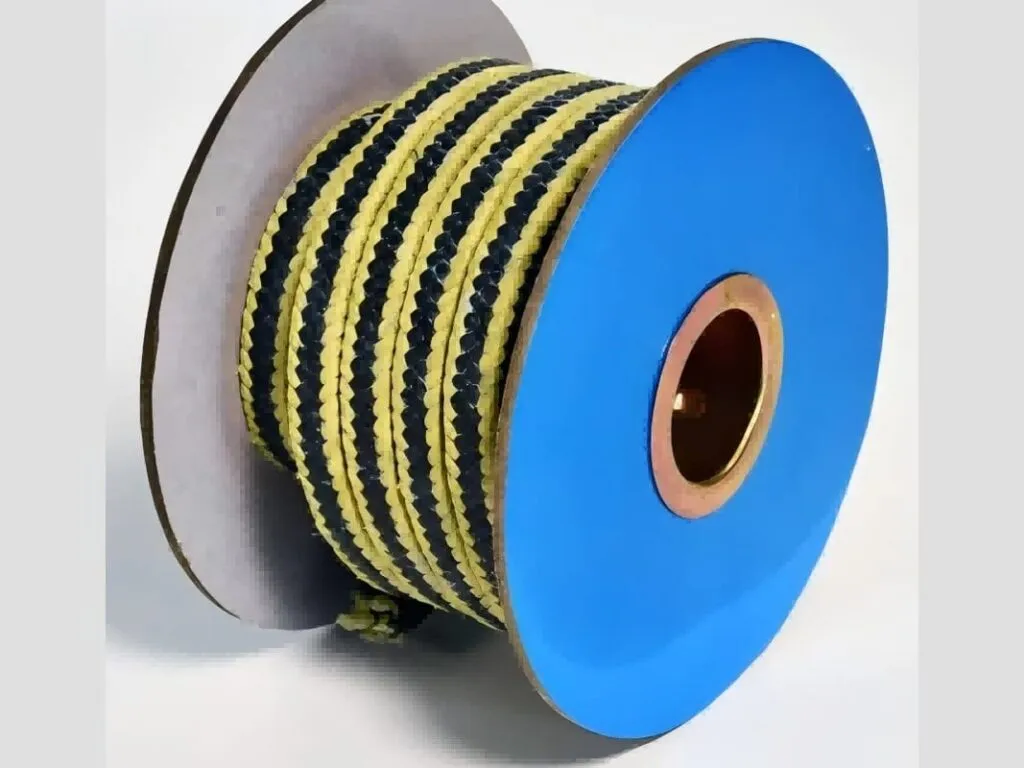
Ở bơm có vòng đèn (lantern ring) dẫn nước giải nhiệt, vòng đèn cần trùng với miệng cấp nước; đặt lệch thì nước không tới được dây và dây cháy. Dây PTFE đen và aramid carbon cuộn 10kg, cotton mỡ bò cuộn 20kg, nên cắt sát số vòng cần dùng. Xong vòng cuối, vặn nắp ép bằng tay, rồi siết luân phiên hai bu lông, mỗi bên một chút, giữ cho nắp không vênh.
Chạy rà và siết dần sau khi lắp dây tết chèn
Một ít môi chất rỉ qua dây là cần thiết, nó mang nhiệt đi và bôi trơn chỗ dây trượt trên trục, nên siết tới mức khô hoàn toàn là sai. Quay trục bằng tay trước khi bật máy; thấy nặng là đã ép quá tay. Khi bơm chạy, ban đầu để rỉ khá nhiều, rồi vặn thêm 1/6 vòng bu lông mỗi lần, nghỉ vài phút giữa hai lần vặn.
Trạng thái ổn định là khoảng 10 đến 15 giọt/phút. Trong 30 phút đầu, sờ và đo nhiệt hộp chèn; nóng hơn bình thường thì nới nắp ép và làm lại từ lần siết đầu. Với PTFE trắng, cần để rỉ nhiều hơn vì vật liệu này tản nhiệt kém nhất nhóm. Hộp vẫn nóng dù giọt đều thì thử dây tết chèn PTFE đen tẩm graphite, tản nhiệt tốt hơn và chịu tốc độ trục tới 20 m/s.
Chọn loại dây trước khi lắp dây tết chèn theo thiết bị
Bảng dưới ghép thiết bị với loại dây và ngưỡng làm việc. Tuổi thọ dây phụ thuộc tốc độ trục, môi chất và tay nghề lắp, nên không có thời hạn thay cố định; tín hiệu thay dây là nắp ép đã tới cuối hành trình mà hộp vẫn rỉ nhiều, dây hóa cứng hoặc rụng vụn, hoặc hộp nóng dù vẫn còn giọt rỉ. Thay đi thay lại sớm hơn dự kiến thường báo hiệu vật liệu chưa hợp môi chất.
| Nơi lắp và môi chất | Loại dây | Nhiệt độ | Tốc độ trục | Điều kiện khác |
|---|---|---|---|---|
| Bơm nước sạch, nước giải nhiệt | Dây tết chèn cotton mỡ bò | Tới 100°C | 10 m/s | Áp thấp, nước trung tính |
| Bơm nước công nghiệp lẫn hóa chất nhẹ | Dây tết chèn PTFE trắng | -200 đến 260°C | 15 m/s | pH 0 đến 14 |
| Bơm axit, dung môi, hóa chất | PTFE trắng | -200 đến 260°C | 15 m/s | Trơ với pH 0 đến 14 |
| Bơm hóa chất nóng, trục quay nhanh | PTFE đen | -200 đến 280°C | 20 m/s | Tản nhiệt tốt hơn PTFE trắng |
| Bơm bùn, nước thải, bột giấy; trục cứng | Dây tết chèn aramid | -100 đến 280°C | 25 m/s | Trục từ 60 HRC; chịu hạt mài |
| Bơm bùn có hạt; trục thường | Dây tết chèn carbon (aramid carbon) | -100 đến 300°C | 20 m/s | pH 2 đến 13; ít mài trục hơn aramid |
| Bơm áp cao, trục tịnh tiến | Aramid | -100 đến 280°C | 25 m/s | 30 bar trục quay, 100 bar tịnh tiến |
| Bơm cấp nước lò hơi, nước ngưng tụ | Dây tết chèn chì graphite | 550°C trong hơi nước | 25 m/s | Áp hệ thống 25 bar |
| Van hơi, nồi hơi, lò hơi | Chì graphite | 550°C trong hơi nước; 450°C có oxy | Gần 0 m/s | Siết lại một lần khi van đã nóng |
| Ty van hóa chất | PTFE trắng hoặc PTFE đen | 260°C hoặc 280°C | Gần 0 m/s | pH 0 đến 14 |
Ty van chỉ trượt lên xuống lúc đóng mở nên gần như không sinh nhiệt ma sát, và được siết chặt hơn trục bơm. Dây graphite còn lún thêm khi lần đầu gặp nhiệt, vì vậy van hơi cần siết bổ sung đúng một lần sau khi van nóng lên. Toàn bộ vật liệu trên nằm trong nhóm dây tết chèn của kho.
Sáu lỗi thường gặp khi lắp dây tết chèn
Ba lỗi đầu của bảng chỉ lộ sau khi máy đã chạy, và muốn sửa phải tháo cả bộ vòng. Dành thêm mười phút để cắt cho đúng vẫn rẻ hơn tháo ra lắp lại.
| Lỗi | Điều xảy ra | Phòng tránh |
|---|---|---|
| Vòng cắt xiên hoặc ngắn hơn chu vi | Hai đầu không chạm nhau, hở ngay ở mối | Đo bằng cách cuốn quanh trục hoặc ống cùng đường kính |
| Các mối nối cùng một hướng | Hình thành lối rò thông suốt | Quay mỗi vòng 90° (hộp 4 vòng) hay 120° (hộp 3 vòng) |
| Vòng không được đẩy chạm đáy | Vòng trong cùng lỏng, nắp ép chỉ nén được các vòng ngoài | Dùng ống lót đẩy từng vòng trước khi đặt vòng sau |
| Thiếu hoặc đặt sai vòng đèn | Đường nước giải nhiệt bị bít, dây cháy dù lực siết đúng | Căn vòng đèn trùng miệng cấp nước |
| Vặn chặt từ lần đầu | Dây khô và cháy, trục mòn chỉ sau vài giờ | Mới lắp chỉ siết tay, để rỉ nhiều rồi siết dần |
| Hai bu lông siết lệch nhau | Nắp ép vênh, rò một phía và mòn không đều | Siết luân phiên, mỗi bên một ít |
Lỗi đắt nhất là chỉ rút vài vòng ngoài rồi đặt vòng mới lên trên cho nhanh. Các vòng cũ phía trong đã cứng và mòn lệch, không còn bám trục; vòng mới nhận hết lực nén nên mòn trước, hộp rò lại sau vài ngày và việc phải làm lại từ đầu. Vì thế luôn lấy sạch cả phần dưới đáy.
Hộp chèn rò hoặc nóng sau khi thay thì xử lý ra sao?
Vật liệu đã đúng mà hộp vẫn rò sớm thì nguyên nhân nằm ở trục hoặc cách lắp. Vặn chặt thêm chỉ chuyển rủi ro sang chỗ khác.
| Dấu hiệu | Thường do | Việc cần làm |
|---|---|---|
| Mới thay vài ngày đã rò | Cắt vòng không vừa chu vi, mối nối trùng hướng | Cắt lại theo chu vi trục, xoay mối nối 90° hoặc 120° |
| Dây tháo ra đen, cứng, giòn | Ép quá mạnh, hoặc nước giải nhiệt không vào được | Nới nắp ép, chạy rà lại, soi đường nước tới vòng đèn |
| Dây rã thành sợi | Nhiệt độ hay pH vượt giới hạn của vật liệu | Chuyển PTFE hoặc chì graphite phù hợp nhiệt độ và pH |
| Trục bị khoét rãnh sâu | Chạy khô kéo dài, hoặc aramid trên trục mềm | Phục hồi trục, dùng aramid carbon hoặc PTFE |
| Ngày nào cũng phải siết | Dây đã hao hết hoặc hóa cứng | Thay mới thay vì siết tiếp |
| Bơm nặng, mô tơ ăn thêm dòng | Ma sát lớn do ép quá chặt | Nới dần đến khi giọt rỉ đều trở lại |
Khi nào nên chuyển từ dây tết chèn sang phớt cơ khí?
Dây tết chèn có giá thấp, thay ngay tại máy và chịu được trục đảo nhẹ, nhưng bao giờ cũng rỉ và cần người kiểm tra. Môi chất đắt, nguy hiểm hay cấm rò, vị trí khó với tới, hoặc không có người siết định kỳ là các tình huống nên dùng phớt cơ khí.
Hai tình huống ngược lại vẫn giữ dây tết chèn. Môi chất lẫn bùn, cát, bột giấy mài phớt cơ khí rất nhanh. Trục đã mòn hay đảo nhiều thì phớt cơ khí cũng không chạy được, vì loại này đòi trục chính xác. Bơm nước sạch áp thấp thì dây chèn vừa rẻ vừa dễ bảo trì.
Câu hỏi thường gặp khi lắp dây tết chèn
Lắp dây tết chèn mấy vòng là đủ?
Từ 4 đến 6 vòng, tùy hộp sâu hay nông. Cách đơn giản là đếm vòng cũ lúc tháo và đặt đủ số đó; hộp 4 vòng quay mối 90°, hộp 3 vòng quay 120°.
Siết nắp ép bao nhiêu là vừa?
Lúc đầu chỉ siết tay. Khi bơm đã chạy, vặn thêm khoảng 1/6 vòng bu lông mỗi lần cho đến khi rỉ đều ở mức 10 đến 15 giọt/phút; đừng siết tới khi khô.
Cắt dây thẳng góc hay vát 45 độ thì tốt hơn?
Kiểu nào cũng được miễn hai đầu vòng sát nhau. Vát 45° ghép kín hơn khi áp suất cao; cắt thẳng 90° nhanh hơn và đủ dùng cho đa số bơm nước.
Lắp xong hộp chèn nóng thì phải làm gì?
Theo dõi suốt 30 phút đầu. Nóng đến mức không đặt tay được thường do siết quá hoặc vòng đèn không trùng miệng cấp nước: nới nắp ép, soi đường nước, rồi siết lại từ đầu.
Có thể giữ vài vòng cũ để tiết kiệm dây không?
Không nên. Vòng cũ phía sâu đã cứng và mòn lệch, khiến vòng mới gánh hết lực nén và hộp rò lại sau vài ngày. Phải lấy sạch, kể cả vòng nằm đáy hộp.